在食品加工、生物制药、化工反应、锂电新材料等众多工业生产场景中,电加热蒸汽发生器已经成为不可或缺的核心热能设备。不同于传统承压锅炉,小水容积的免报检机型凭借启停快、占地小、部署灵活等优势,近年来得到了大范围普及。但随着设备使用量的快速增长,干烧引发的加热管烧毁、炉体变形甚至安全隐患问题也逐年增多。大量现场运维数据显示,超过60%的蒸汽发生器非预期停机故障,都直接或间接与干烧过热相关。做好干烧风险的系统性防控,已经成为保障生产连续性、降低设备运维成本的核心环节。
一、干烧事故的深层危害与行业现状
很多操作人员对干烧的认知仍停留在“烧坏一根加热管”的浅层层面,并未意识到其背后的连锁风险。当设备进入缺水干烧状态时,加热元件表面温度会在数十秒内突破600℃,远超过不锈钢材质的正常工作阈值。高温会直接破坏加热管内部的氧化镁绝缘层,导致绝缘电阻骤降,轻则出现漏电跳闸,重则引发加热管局部熔穿。
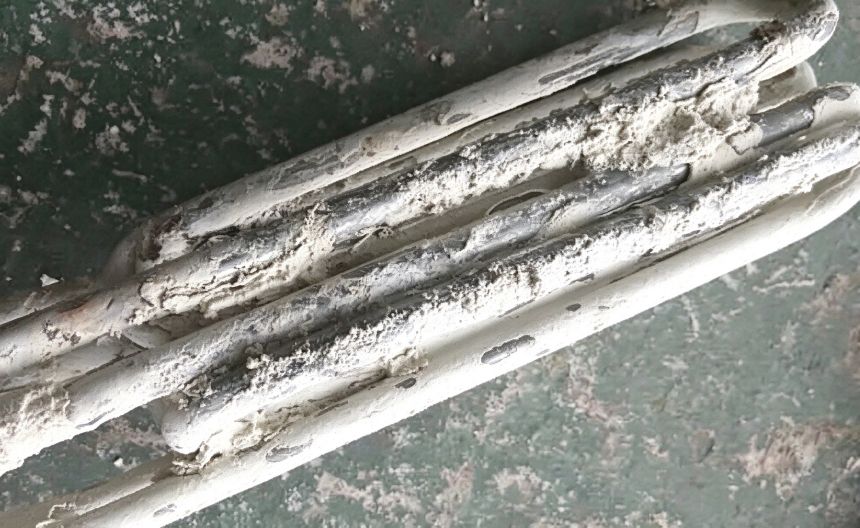
更隐蔽的危害往往发生在“隐性干烧”工况中:设备并未完全断水,但水位长期低于安全线,换热管壁持续处于局部过热状态。长期反复的高温热胀冷缩,会让管壁材料强度逐步劣化,在承压运行下出现鼓包、裂纹,最终引发承压部件失效。与此同时,局部高温还会加速硬水在换热管内壁的析垢速度,形成“过热→结垢→更过热”的恶性循环,进一步缩短设备整体使用寿命。
从行业运维现状来看,大量干烧事故并非设备本身质量不合格,而是防护逻辑存在先天短板。目前市面上不少普通机型的防干烧设计,几乎完全依赖单一的液位传感器作为判断依据。这种纯电控的被动防护模式,在传感器结垢、信号延迟、现场电压波动等复杂工况下,很容易出现误报漏报,无法完全覆盖工业现场多变的运行风险。
二、干烧故障的五大核心成因溯源
要实现精准防控,首先需要跳出“干烧就是操作人员忘记加水”的片面认知,从水、热、电、结构、管理五个维度拆解底层诱因。
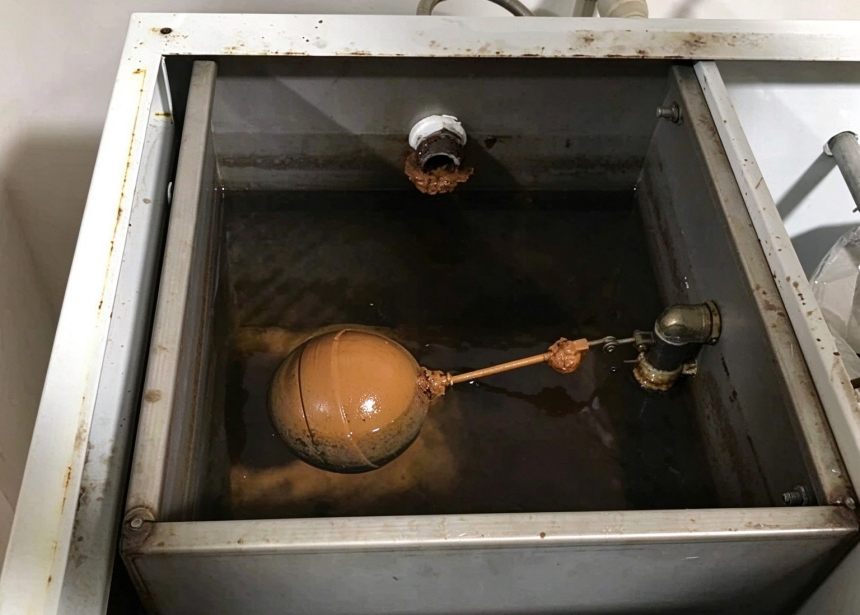
第一类是水位控制系统失效。这是占比最高的干烧诱因,超过45%的干烧事故都源于此。蒸汽发生器长期运行在高温高湿环境中,水位传感器探头表面会逐渐被水垢、杂质覆盖,导致检测信号失真;机械式浮球开关也容易被水垢卡滞,无法随水位同步上下动作,最终向控制器传递“假水位”信号,让设备在实际缺水状态下持续加热。此外,控制器电路板受潮、接线端子松动,也会导致水位联锁保护逻辑失效。
第二类是供水链路故障。外部供水压力不足、进水管路被杂质堵塞、水泵叶轮被水垢卡死、进水电磁阀线圈烧毁无法打开,这些问题都会导致补水速度跟不上蒸汽产出消耗的速度,炉胆内水位持续下降,最终加热元件露出水面进入干烧状态。尤其在早晚用水高峰时段,市政供水压力大幅波动,很容易出现间歇性断水,进一步放大了供水侧的风险。
第三类是水质与换热结构不匹配。国内很多工业现场的进水硬度远超设备设计允许值,长期运行后换热管路内壁快速结垢。1mm厚度的水垢会让加热效率下降10%以上,热量无法被水体及时带走,直接造成换热管壁局部过热。而传统单路窄流道的贯流设备,流道截面狭窄,一旦水中带有微量泥沙、水垢碎渣,就容易造成局部管路堵塞,形成“管内断水”的隐蔽干烧,这种故障仅靠外部液位检测几乎无法提前发现。
第四类是操作与运维管理疏漏。部分生产现场为了赶订单,长期让设备超负荷连续运行,跳过了规定的每班巡检流程;还有操作人员在遇到水位报警时,为了不中断生产擅自屏蔽保护信号,强行启动加热功能。这类人为操作失误,相当于直接拆除了设备的最后一道安全防线,很多严重干烧事故的背后都能看到这类违规操作的痕迹。
第五类是电控防护体系存在短板。单一液位开关的防护模式,本质上属于“单点防护”,一旦这个核心元件出现故障,整个防干烧体系就会完全失效。工业现场电压波动、电磁干扰、元件自然老化等不可避免的因素,都会让纯电控被动防护的可靠性大打折扣。
三、全链路干烧预防体系构建方案
干烧防控不能只依赖某一个保护开关,必须建立从结构设计、硬件冗余到运维管理的全维度防护体系,把风险拦截在事故发生之前。
首先是构建“结构兜底+电控冗余”的双重防护机制。优先选择采用多路并联环向直流换热结构的设备,改变传统储水式换热的运行逻辑,让水体在所有换热管路内全程强制流动,边流动边吸热汽化,每一段管壁始终被活水包裹冷却,从物理层面消除无水空烧的区域。同时采用多路并联流道设计,增大水流通量,即使水质带有微量杂质,也不容易造成局部管路堵塞,从结构设计层面规避单路堵水带来的局部过热风险。在此基础上,配套流量联锁、超温保护、双电极冗余水位检测的智能电控系统,严格执行“先供水、后升温”的运行逻辑,供水流量异常时0.5秒内切断加热电源,实现结构主动防干烧、电控被动补位的双重安全闭环。
其次是建立全周期水质管控标准。进水硬度必须控制在50ppm以内,氯离子含量不超过30ppm,根据当地水质硬度匹配对应流量的软化水处理装置。硬水区域严格执行每4小时一次的底部排污制度,每月定期用食品级柠檬酸对整个水侧系统进行30分钟循环除垢,彻底清除附着在加热管、传感器、换热管壁上的水垢,从源头避免结垢引发的次生干烧风险。
然后是落地分级定期巡检制度。日常运行中每班至少两次现场核对水位计实际水位与面板显示水位是否一致,避免传感器结垢引发假水位;每周检查水泵运行声音、进水阀动作状态,及时清理进水Y型过滤器内的杂质;每月校准一次高低水位报警触发阈值,测试保护联锁响应速度;每季度用万用表检测每一根加热管的电阻值,实测值与额定值偏差超过10%时及时更换,避免因加热管换热效率衰减引发局部过热。
最后是完善智能运维与人员管理。为设备加装物联网远程监控模块,实时采集水位、温度、压力、加热电流等核心运行数据,一旦出现水位异常、超温超压等隐患,立即向管理人员手机推送预警信息,实现无人值守场景下的提前干预。同时定期对操作人员开展安全培训,严禁擅自屏蔽设备报警信号,严格执行开机前水位确认、停机后断水断电的标准作业流程,把人为操作失误的概率降到最低。
四、干烧隐患的早期识别与应急处置
很多干烧事故在爆发前都会出现明确的先兆信号,及时识别这些异常征兆,就能在设备严重损坏前切断风险。当设备出现蒸汽产量突然明显下降、加热接触器频繁跳停、水位报警反复误触发、设备表面局部异常发烫等现象时,基本可以判定已经出现早期过热隐患,必须立即停机排查。
如果确认设备已经发生干烧,绝对不能立刻大量注入冷水。此时换热管壁温度极高,骤冷会产生巨大的热应力,直接导致管壁开裂变形。正确的处置流程是第一时间切断加热电源,保持小流量补水让设备缓慢自然降温,待炉体完全冷却后,逐一检查加热管外观是否出现烧蚀变形、测量绝缘电阻是否达标,全面清洁水位传感器和换热管路内部水垢,确认所有安全保护功能完全正常后,才能重新开机投入使用。
蒸汽发生器的干烧防控,从来不是单一的技术问题,而是贯穿设备选型、日常运维、人员管理的系统性工程。跳出“只靠电控开关防干烧”的传统思路,把安全防护融入设备本体结构,再配套标准化的全周期运维体系,才能真正把干烧风险降到最低,让蒸汽设备长期稳定安全运行,为工业生产保驾护航。