
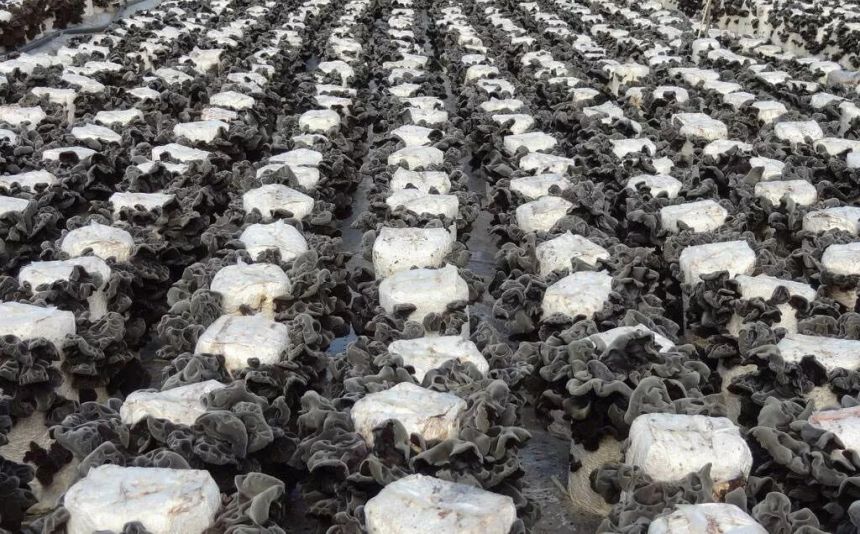
在现代食用菌工厂化生产体系中,灭菌环节是决定菌棒成活率、最终产量与产品品质的核心关卡。传统的常压灭菌灶、小型燃煤锅炉等设备,长期存在能耗高、温度不均、操作繁琐、杂菌污染率居高不下等痛点,已经难以适配规模化、标准化的产业发展需求。而蒸汽发生器作为新一代专用灭菌热源设备,凭借高效稳定的产汽能力、灵活的参数调控性能和安全可靠的运行表现,正在成为食用菌栽培户与生产企业的首选配置。本文将从技术原理、核心优势、选型方法、操作规范与维护要点五个维度,系统解析蒸汽发生器在食用菌灭菌场景中的应用逻辑与实践要点。
一、蒸汽发生器灭菌的核心技术原理
食用菌灭菌的核心目标,是通过湿热作用彻底杀灭培养料中潜藏的细菌、真菌孢子与耐高温芽孢,同时尽可能保留培养基中的营养成分,为菌丝生长创造无杂菌干扰的洁净环境。
蒸汽发生器的工作逻辑,是通过电、燃气、生物质等不同能源驱动加热单元,将水快速转化为高温饱和蒸汽,依靠蒸汽的强穿透力,将热量均匀传递到菌袋内部,使料温快速上升至目标灭菌温度,通过“高温+时长”的双重作用,让微生物的蛋白质、核酸与酶类物质发生不可逆的变性失活,最终实现彻底灭菌。
不同于干热灭菌、化学药剂熏蒸等方式,饱和蒸汽灭菌的优势在于水分子的导热系数远高于干燥空气,能够快速渗透到培养料的纤维缝隙中,即便是堆垛中心位置的菌棒,也能在短时间内达到预设温度,避免出现灭菌死角。同时纯物理的蒸汽灭菌方式,不会在培养基中残留任何化学药剂,完全符合食用菌绿色种植的要求,也不会对后续菌丝生长产生额外的抑制作用。
二、蒸汽发生器适配食用菌灭菌的独特优势
针对食用菌生产的特殊场景需求,蒸汽发生器相比传统灭菌热源,具备五大不可替代的技术优势:
1.产汽效率高,大幅缩短灭菌周期
新一代食用菌专用蒸汽发生器优化了热交换结构,从冷机启动到产出100℃饱和蒸汽仅需数分钟,能够快速推动灭菌舱内温度上升,将传统常压灭菌8-12小时的总周期压缩至6-7小时,单批次灭菌的周转效率提升30%以上,对于日产万袋的规模化基地而言,相当于在不增加灭菌舱数量的前提下,直接提升了日产能。
2.参数精准可控,适配不同菌种需求
设备搭载的自动化控制系统,可根据栽培品种灵活调节蒸汽温度与压力:常规品种如平菇、香菇的菌棒灭菌,可设置100℃保持10-12小时实现彻底灭菌;对于含有葡萄糖、维生素等热敏性成分的母种培养基,可将温度精准控制在115℃,避免高温破坏营养物质产生有害物质;高压灭菌场景下可稳定输出121℃饱和蒸汽,仅需15-20分钟即可完成试管培养基的灭菌,大幅降低营养损耗。
3.多能源适配,灵活控制运营成本
目前主流的食用菌蒸汽发生器支持电、燃气、生物质、菌渣回收燃烧等多种能源模式,种植主体可根据当地的能源资源禀赋自由选择:在电力供应稳定、峰谷电价政策友好的区域,可选用电加热型号,利用夜间低谷电价运行降低成本;在生物质资源丰富的山区,可将种植产生的废弃菌棒粉碎后作为燃料,既实现了农业废弃物循环利用,又能将燃料成本压缩至传统燃煤模式的50%以下。
4.安全合规性强,降低运维负担
多数面向食用菌场景开发的常压型蒸汽发生器,采用无承压的开放式结构设计,不属于需要强制年检的特种设备,无需复杂的报检审批流程,设备到场调试完成即可投入使用,从根源上规避了传统高压锅炉每年强制停机年检带来的生产中断风险。同时设备标配超温保护、缺水自动停机、压力过载泄压等多重安全防护,普通种植户经过简单培训即可上手操作,无需配备专职锅炉操作人员。
5.一机多用,覆盖全场景生产需求
除了核心的菌棒灭菌功能之外,蒸汽发生器产出的洁净高温蒸汽,还可用于接种室空间消毒、培养室增温加湿、菌棒注水后的催菇辅助加热,甚至可以延伸到食用菌烘干前期的预热处理环节,一台设备即可覆盖生产全流程的多个热源需求,大幅提升设备的综合利用率,减少重复投资。
三、食用菌场景下蒸汽发生器的科学选型方法
选型的核心原则是“产能匹配、能源适配、场景适配”,避免出现“小马拉大车”导致灭菌不彻底,或者设备闲置浪费的问题,不同规模的生产主体可参考以下标准选择:
- 小型家庭种植户(日产500袋以内):优先选择9KW小型电加热蒸汽发生器,这类设备蒸汽产量约12kg/h,重量仅80kg左右,220V民用电压即可驱动,可直接对接简易塑料布覆盖的灭菌堆,无需建造专用灭菌舱,投入成本低,移动灵活,完全满足小批量生产的灭菌需求。
- 中型合作社基地(日产1000-5000袋):推荐选用0.3T级别的电加热或燃气蒸汽发生器,稳定输出171℃高温蒸汽,蒸汽压力可在0-0.7MPa区间灵活调节,可配套标准的常压灭菌柜使用,单批次可完成3000-5000袋菌棒的灭菌作业,杂菌污染率可稳定控制在2%以下。
- 大型工厂化生产企业(日产万袋以上):可选用额定蒸发量1000kg/h以上的多台并联生物质蒸汽发生器,通过分布式供汽系统减少长距离输送的热损耗,搭配全自动温控系统,实现24小时连续不间断灭菌,满足大规模生产的稳定供汽需求。
四、食用菌灭菌的标准操作规范
想要充分发挥蒸汽发生器的灭菌效能,必须遵循一套标准化的操作流程,才能避免人为因素导致的灭菌失败:
1. 前期准备阶段:提前检查设备水位、电源/燃料供应状态,确认灭菌舱内的蒸汽输送管道通畅,无堵塞、弯折情况。培养料提前完成预湿,水分含量控制在60%-65%之间,避免过干导致蒸汽难以渗透,或过湿造成料内积水影响灭菌效果。
2. 排尽冷空气阶段:升温初期必须完全打开灭菌舱的排气阀门,让冷空气随蒸汽充分排出,直到排气口持续喷出纯白色饱和蒸汽后,再关闭排气阀。这一步是避免“冷死角”的关键,残留的冷空气会大幅降低蒸汽的导热效率,导致堆垛中心温度迟迟达不到设定值。
3. 恒温灭菌阶段:根据不同菌种的工艺要求,稳定维持对应的灭菌温度和时长,期间不得随意中断供汽。设备的自动控制系统会实时监测舱内温度,一旦出现温度波动可自动补汽,保证灭菌过程的稳定性。
4. 自然冷却阶段:灭菌完成后不得立即强行快速放气泄压,应让灭菌舱自然缓慢降温,待舱内压力完全降至常压、温度低于80℃后,再打开舱门取出菌棒,避免温差过大造成菌袋破损、培养基飞溅。
五、日常维护与常见问题处理
做好日常维护是延长设备使用寿命、长期保持稳定灭菌效果的关键,种植户需要重点关注以下几个要点:
- 水质处理:必须为蒸汽发生器配套软化水装置,进水硬度控制在0.03mmol/L以下,防止加热管内壁结垢。水垢厚度每增加1mm,设备的热效率就会下降8%左右,不仅浪费能源,还容易导致加热管局部过热损坏。
- 定期排污:每次灭菌作业结束后,打开设备底部的排污阀,排出内部残留的水垢、杂质,避免长期积累堵塞管道。
- 安全部件校验:每3个月对设备的压力表、安全阀、水位探针进行一次校验检查,确保超温、缺水、超压等安全保护装置能够正常触发,杜绝安全隐患。
- 常见问题处理:如果出现升温速度明显变慢,优先检查加热管是否结垢、燃料供应是否充足;如果灭菌后局部菌棒出现杂菌污染,重点排查灭菌舱内的蒸汽分布是否均匀、堆垛是否过密阻挡了蒸汽流通。
蒸汽发生器的普及,正在推动我国食用菌灭菌环节从传统经验化操作,向标准化、自动化、绿色化的方向转型。不同规模的生产主体,只要结合自身产能和资源条件选对设备、用好规范,就能在降低灭菌成本的同时,大幅提升菌棒成活率,最终实现增产增收的目标。
以下是欧耐格食用菌灭菌用蒸汽发生器相关产品推荐:
| 相关电加热蒸汽发生器产品推荐 | ||||
| 产品型号 | 产品名称 | 功率 | 额定蒸发量 | 外形尺寸 |
| ONG-D-36KW | 36kw电加热蒸汽发生器 | 18-36kw可调 | 50kg | 650*500*1000mm |
| ONG-D-60KW | 60kw电加热蒸汽发生器 | 60kw(三档可调) | 82kg | 750*500*1230mm |
| ONG-D-72KW | 72kw电加热蒸汽发生器 | 72kw(三档可调) | 100kg | 750*500*1230mm |
| ONG-D-96KW | 96kw电加热蒸汽发生器 | 96kw(三档可调) | 132kg | 750*500*1230mm |
| ONG-D-120KW | 120kw电加热蒸汽发生器 | 120kw(三档可调) | 165kg | 900*650*1230mm |
| 相关燃气蒸汽发生器产品推荐 | ||||
| 产品型号 | 产品名称 | 天然气消耗 | 额定蒸发量 | 外形尺寸 |
| ONG-R-0.1T | 0.1吨燃气蒸汽发生器 | 7.5立方 | 100kg | 900*800*1570mm |
| ONG-R-0.3T | 0.3吨燃气蒸汽发生器 | 21立方 | 300kg | 1100*1100*1500mm |
| ONG-R-0.5T | 0.5吨燃气蒸汽发生器 | 35立方 | 500kg | 1600*1100*1400mm |
| ONG-R-1T | 1吨燃气蒸汽发生器 | 75立方 | 1000kg | 1800*1100*2100mm |