在食品加工、制药灭菌、化工配套等连续生产场景中,燃气蒸汽发生器一旦出现供气压力骤降,轻则导致蒸汽压力不足、产品良率下降,重则引发燃烧器回火、燃气泄漏等安全事故,直接造成整条生产线停摆。不少企业遇到这类突发故障时,常因处置慌乱、排查顺序混乱,错过最佳恢复时机,甚至引发次生安全隐患。本文结合现场实操经验,梳理出一套从安全联锁处置、分级排查故障到快速恢复供汽的标准化应急步骤,帮助运维人员在最短时间内控制风险、恢复生产。
一、第一时间安全联锁处置,杜绝次生风险
供气压力骤降发生后,首要原则是先控风险再排查故障,绝对不能带着故障强行维持运行。
- 第一时间按下设备紧急暂停键,同步关闭燃气主进气阀,彻底切断气源,避免低压状态下出现回火,引发燃烧器内部爆燃。
- 立即开启锅炉房全部防爆通风装置,确保事故状态下通风换气次数不低于12次/小时,快速驱散现场可能泄漏的残留燃气,全程严禁开关非防爆电器、动用明火或接打手机。
- 同步通知后端所有用汽岗位,临时关闭蒸汽主分汽缸阀门,避免管网失压后产生倒吸现象,引发设备二次故障;同时记录当前设备水位、剩余蒸汽压力数值,防止后续处置过程中出现干烧或超压问题。
二、分级排查故障点,精准定位压降根源
按照“从上游到下游、从公共管路到单机设备”的顺序逐层排查,避免盲目拆机浪费时间,常规可在10-20分钟内定位核心故障点。
- 上游气源端排查:核对燃气供气站出口压力表读数,确认是否为上游市政管网停气、区域调压站故障,或是液化石油气钢瓶组余量耗尽、液相输出导致的压力骤降。如果确认是上游气源异常,立即切换备用燃气瓶组或备用气源管路,快速恢复基础供气压力。
- 厂内燃气主路排查:这是压降类故障最高发的区域,首先检查燃气主管道总过滤器,拆解清洗堵塞的滤网,清除管道内沉积的铁锈、杂质后复位;随后检测主路燃气调压阀,观察出口压力是否偏离设备额定进气区间(常规燃气蒸汽发生器额定进气压力为0.02-0.03MPa),通过调整调压阀弹簧预紧力,将压力校准回设备要求的正常范围;最后用肥皂水涂抹所有管道接口、法兰位置,全面排查是否存在燃气泄漏点,发现泄漏立即标记并做临时封堵,严禁带漏强行开机。
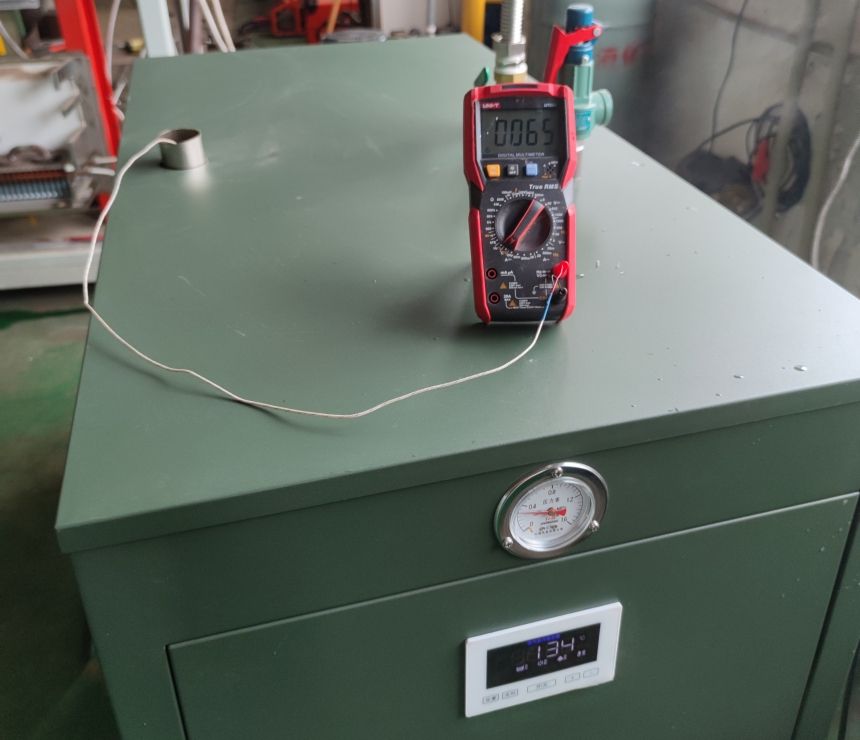
- 设备端燃气系统排查:检查燃烧器前端燃气电磁阀,测试线圈阻值(正常范围为20-50Ω),如果阀体卡滞、线圈烧坏,立即更换提前备好的备用电磁阀;拆解清理燃烧器喷嘴上的积碳,疏通堵塞的燃气喷孔,避免局部节流导致供气流量不足、压力持续下降;最后确认燃气低压保护开关的设定值,若保护阈值误触发锁断气源,临时校准保护值后复位报警信号即可。
三、多维度安全校验,平稳恢复连续供汽
故障排除后,不能直接点火升压,必须完成全流程安全校验,防止遗留安全隐患。
- 先执行设备不少于30秒的前置吹扫程序,彻底清空炉膛和燃气管道内残留的混合可燃气体,从根源上杜绝点火爆燃风险。
- 完成吹扫后手动点火,观察火焰燃烧状态:正常火焰呈均匀淡蓝色、无明显黄烟飘散,确认燃烧稳定后,逐步将燃气进气压力回调至设备额定工况。
- 严格控制升压速率不超过0.1MPa/分钟,缓慢提升蒸汽压力至生产设定值,同步检查蒸汽管路、安全阀接口无泄漏后,再逐步开启后端分汽阀,向各用汽岗位恢复供汽。
- 整个处置过程完成后,详细记录故障原因、处置步骤、恢复供汽时间,归档至设备运维台账,后续针对性补充燃气滤网清洗、调压阀校准的定期维保计划,从源头降低同类故障的复发概率。
这套标准化应急流程,既适用于0.3-1吨小型燃气蒸汽发生器的食品作坊场景,也能覆盖2吨及以上工业级燃气蒸汽发生器的连续生产工况,企业可结合自身设备型号微调参数后落地执行,既能大幅缩短停机恢复时间,也能完全规避燃气泄漏、爆燃等重大安全风险。