在食品加工、建材养护、生物制药等工业场景中,蒸汽发生器的安装质量直接决定后续运行的安全性、热效率与设备寿命。不少用户因安装环节细节管控不到位,出现水击异响、元件烧坏、蒸汽带水等问题,既耽误生产又埋下安全隐患。本文从进场验收、就位接驳、安全校验到首次通气,梳理一套完整的标准化安装流程,帮助项目实现零风险交付、开机即达设计工况。
一、进场验收与基础场地准备
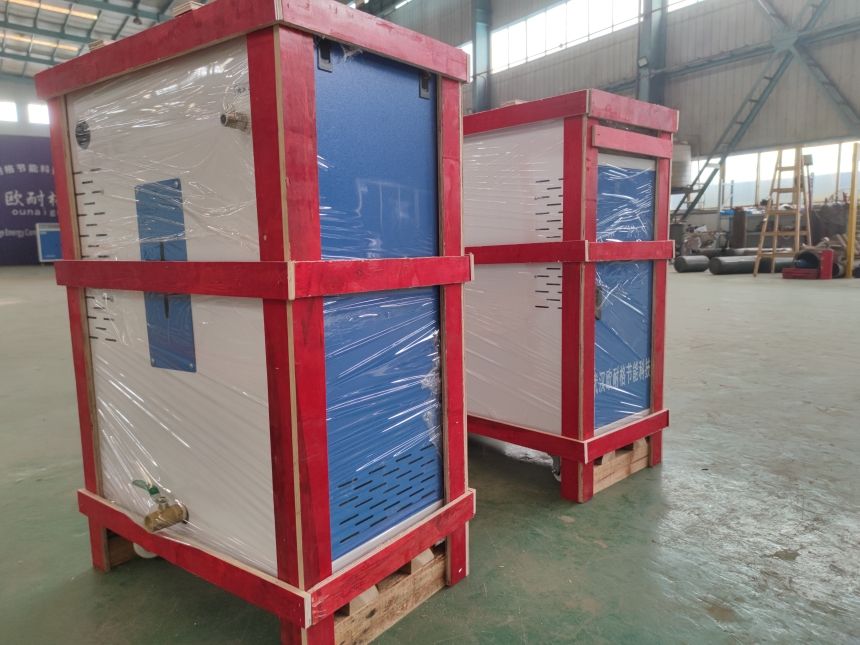
设备进场后不能直接开工,第一阶段的核心是把好“入口关”,避免不合格部件、不达标场地给后续施工埋下隐患。
- 开箱核验:对照出厂装箱清单逐一清点主机、安全阀、压力表、水位计等附件,确认设备型号、功率、蒸发量与采购合同完全匹配,同步收集出厂合格证、材质检测报告、安装说明书等技术文件。检查炉胆、加热管、燃烧器等核心部件外观,确认无磕碰变形、锈蚀裂纹,合金钢部件需做好材质复查标记。
- 场地合规:优先选择通风干燥的独立机房,燃气型蒸汽发生器必须满足每小时不少于15次的换气要求,地面承重不低于设备总重量的1.5倍,基面水平度误差控制在3mm/m以内。设备四周预留不小于80cm的检修空间,顶部距离天花板至少1米,与易燃易爆物品的安全间距不小于1.5米,燃气机房需配套防爆照明和双通道消防出口。
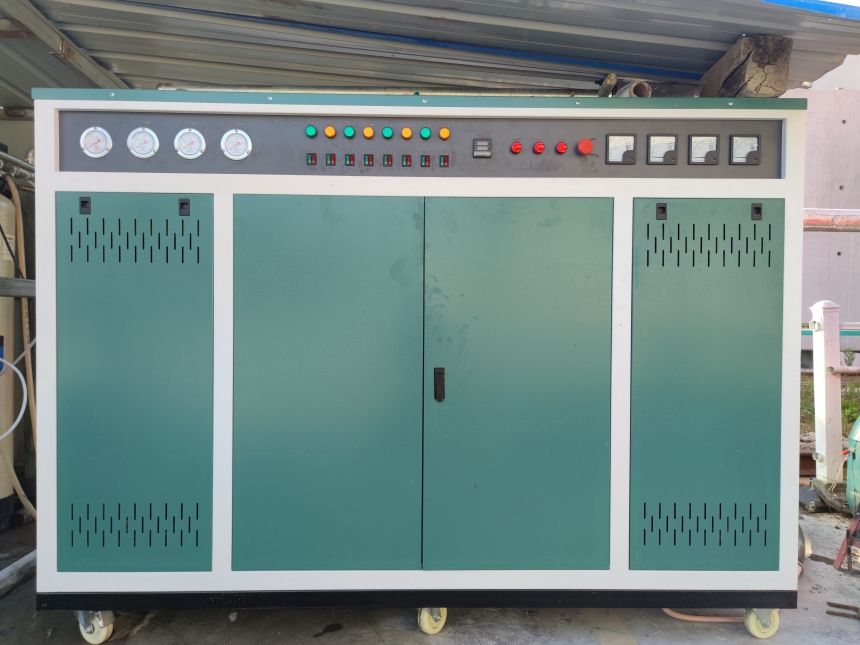
二、主机就位与全系统规范接驳
这个阶段是安装质量的核心环节,每一条管路、每一处接线的细节,都会直接影响后续运行的稳定性。
- 主机固定:使用专用吊带吊装设备,严禁直接挂钩炉胆、电加热管等薄弱部件。就位后用水准仪校准整机水平度,倾斜度不超过0.5°,避免内部水位检测元件出现误判。多台并联布置时,设备之间的间距不小于2米,预留足够的操作与检修通道。
- 水路系统安装:进水口必须接入软化水装置,将进水硬度控制在0.03mmol/L以内,进水管道上加装40目Y型前置过滤器,阻挡老管道内的锈渣、油泥进入炉胆造成堵塞。进水管路同时配置截止阀和止回阀,稳定进水压力在0.2~0.4MPa之间,防止回水倒灌损坏供水部件。
- 蒸汽管路安装:蒸汽输送管道选用无缝钢管,总长度尽量控制在4米以内,减少不必要的弯折和高差起伏,管路设置不小于3‰的坡度坡向用汽端,在最低点和管路末端安装疏水阀,及时排出冷凝水,从根源上避免水击和蒸汽带水问题。整段蒸汽管路包裹厚度不低于20mm的岩棉铝箔保温层,减少散热损失。
- 能源与排污接驳:电加热机型必须铺设独立铜芯供电专线,空气开关额定电流按设备额定电流的1.2~1.5倍选型,设备外壳做独立接地处理,接地电阻不超过4Ω。燃气机型的燃气管路采用无缝不锈钢管,所有接口做密封处理,通气前用肥皂水逐点查漏,气源压力稳定控制在2~3kPa,排烟管直接接至室外,弯头数量不超过3个。排污管采用耐热硬质管道直通室外安全排污沟,串联安装双排污阀,防止高温水反喷。
三、通气前多维度安全校验
所有管路和电路接驳完成后,不能直接开机通气,必须完成全流程安全校验,把所有隐性风险提前排除。
- 水压试验:向炉胆内注满软化水,缓慢升压至额定工作压力的1.25~1.5倍,保压30分钟,全程检查炉胆、法兰、焊缝、管路接口,确认无渗漏、无变形才算合格。
- 安全附件校验:安全阀垂直安装且保持铅封完好,起跳压力严格按设备额定压力设定;压力表量程选择额定压力的1.5~2倍,刻度清晰无破损。逐一触发测试低水位停机、超压报警、过热保护等联锁功能,确保所有安全机制都能正常响应。
- 燃气专项检查:燃气机型首次开机前,启动引风机预吹扫不少于30秒,彻底排出炉腔内积存的可燃气体,同时确认配套的燃气泄漏报警器联动正常,避免爆燃风险。
- 空载试机:将水位补至液位计1/2~2/3的安全区间,合闸通电或开启燃气阀,空载连续运行30分钟,全程监听设备内部无异响、无异味,蒸汽压力波动控制在±0.05MPa以内,确认空载工况完全稳定。
四、首次通气暖管与带载验证
首次通气是安装收尾的关键一步,必须采用梯度升温升压的方式,避免冷热冲击损坏设备和管路。
- 缓慢暖管:微开主汽阀,控制升温速度,暖管时长不少于5分钟,逐步把管路内的残留冷凝水全部排出,防止低温管道突然接触高温蒸汽产生剧烈水击,震裂管路接口。
- 梯度升压:分2~3个阶段逐步将蒸汽压力提升至额定值,全程紧盯水位计和压力表的变化,严禁一次性快速升压,避免炉胆和管路承受过大的瞬时应力。
- 带载验证:压力稳定后逐步接入后端用汽设备,连续带载运行24小时,实测蒸汽产量、干度、热效率是否符合设计要求,确认无异常报警、无泄漏点,所有工况完全达标。 最后整理水压试验记录、安全附件校准证书、安装调试报告,建立完整的设备运维台账,对现场操作人员完成实操交底,整套安装流程才算正式闭环。