新蒸汽发生器到货后,首次调试是决定设备长期运行稳定性、能效水平与安全合规性的核心环节。不少工业用户因调试流程不规范,出现受热不均、管路水击、安全联锁失效等隐性问题,不仅拉高后续运维成本,还埋下安全隐患。本文结合电加热、燃气等主流机型的通用技术规范,梳理出一套可直接落地的标准化调试全流程,帮助现场运维人员一次性完成合规校验,让设备快速进入稳定生产状态。
一、调试前:基础核验与风险前置排查
正式启动调试前,需完成三项核心核验,从源头规避安装遗留问题:
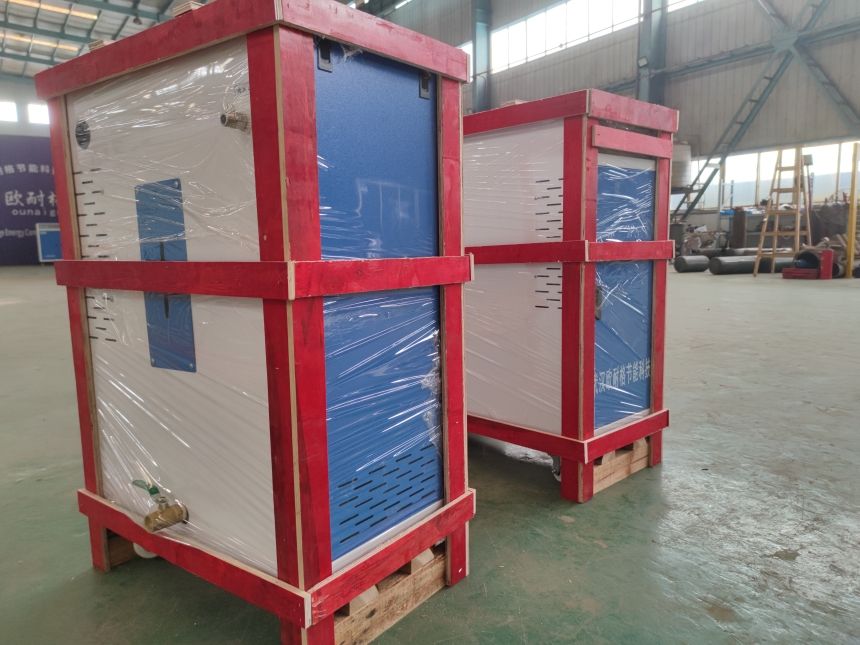
1. 硬件完整性核验:对照设备出厂清单逐一清点主机、阀门、电控柜、配套管线等配件,确认外观无磕碰变形,设备整体放置在水平承重基座上,周边预留不小于0.8米的通风与检修空间,避免后续运维操作受阻。
2. 管路密封性核验:对水、汽、燃料全管路做耐压试验,燃气机型需额外完成气密性检测,所有接口无渗漏后,将排污管引至室外安全区域,防止调试过程中高温介质喷出伤人。
3. 电气与安全部件核验:确认供电线路截面匹配设备额定功率,就近打入深度≥1.5米的接地桩,做好可靠接地;检查安全阀、压力表、液位计等安全附件完好,且安全阀已完成法定校验并留存铅封,严禁使用未校验的安全部件直接开机。
二、预启动:进水与空载功能校验
完成硬件核验后,先不启动加热系统,优先完成进水与空载测试,避免带负荷后出现部件卡滞故障:
- 关闭所有排污阀,依次打开设备各处空气阀排出腔体内部空气,注入符合标准的软化水至正常水位线,进水过程中低点少量排污,带出管道安装残留的焊渣、泥沙等杂质,防止后续堵塞水泵与喷嘴。
- 带省煤器、过热器的机型,提前打开对应再循环回路、出口集箱放空阀与疏水阀,避免启动阶段换热部件干烧损坏。
- 单独通电测试补水泵、燃烧机、液位传感器、压力控制器的启停逻辑,确认缺水报警、超压预警等基础信号能正常触发,无部件卡滞、线路接反等低级问题。
三、升温升压:分阶段控温防热应力
冷炉首次升温是调试的核心管控环节,必须严格控制升温速度,防止金属腔体因温差过大产生不可逆的热应力损伤:
1. 启动加热系统后,全程控制升温速率不超过5℃/分钟,从常温升至额定工作压力的总时长保持4-5小时,严禁为赶进度直接满功率加热。
2. 当压力升至0.2-0.3MPa时,暂停升温,再次检查人孔、手孔盖无渗漏,对角紧固连接螺栓,确认排污阀严密无泄漏,同步完成蒸汽管网的初步暖管,微开主蒸汽阀让少量低温蒸汽进入管道,缓慢排出管内冷凝水,避免后续并网时发生水击冲击。
3. 当压力升至设备设定的额定压力时,验证加热系统自动停止功能,手动模拟超压场景,确认超压联锁保护能立即触发停机,压力控制器的灵敏度与压力表读数完全匹配,指针回零无卡顿。
四、带载联动:工况适配与参数校准
升温升压完成后,模拟实际生产工况完成带载调试,让设备适配真实用汽需求:
- 分别模拟高、低两种极端用汽负荷,观察设备补水与产汽的动态匹配状态,确认汽包液位波动幅度控制在3cm以内,无频繁缺水、满水报警。
- 燃气机型调整燃烧机风燃比,电加热机型优化加热管组启停逻辑,校准PID温控参数,确保蒸汽干度≥99%,压力波动控制在±0.01MPa以内,温度偏差不超过±1℃,满足食品蒸煮、化工反应、橡胶硫化等不同场景的精准用汽要求。
- 人为模拟缺水、超温、烟温异常等故障场景,逐一验证设备自动报警、联锁停机的十重安全保护功能全部正常触发,杜绝人为操作失误引发的安全事故。
五、收尾交付:并网与运维交底
所有调试项目完成后,做好最后收尾工作,实现设备平稳交付生产:
- 逐步开大主蒸汽阀,关闭过热器放空阀,将合格蒸汽并入生产管网,全程监控管网压力无大幅波动,避免冲击前端用气设备。
- 保持设备带1-2kg压力完成首次带压排污,彻底排出炉内残留的安装杂质,确认排污阀开关顺畅无堵塞。
- 待设备自然降温降压至压力归零后,整理完整的调试参数台账,向现场运维人员交付日常巡检要点、排污周期、水质管控要求,完成全流程调试闭环。
整套调试流程完成后,设备即可正式投入生产运行,后续按规范开展月度、季度、年度维保,能大幅拉长设备使用寿命,长期保持高能效运行状态。