很多企业采购完蒸汽发生器后,常把蒸汽管道当成“普通配套件”随便选,最后运行时才发现末端压力不足、管道频繁水击震动、热损超标能耗高,甚至出现焊口开裂、爆管等安全隐患。其实蒸汽管道是连接热源和生产端的核心脉络,选对了既能让设备额定蒸汽量100%传递到用汽点,还能大幅降低长期运维故障概率。
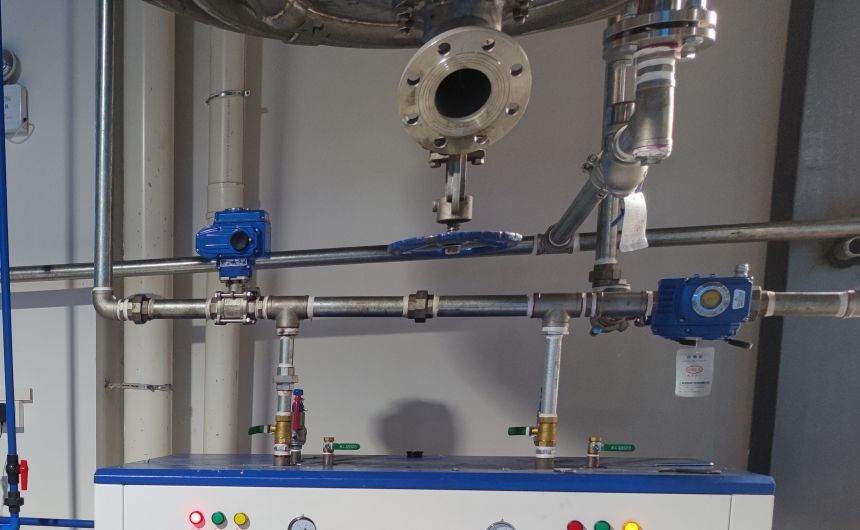
一、材质选型:别用普通水管替代蒸汽管
蒸汽管道常年在150℃以上高温、带压工况下运行,材质选错是后期所有故障的根源。
- 常规工业场景优先选用符合GB/T3087标准的20#无缝钢管,适配0.7-1.0MPa主流蒸汽工况,耐高温抗蠕变能力强,采购时必须核对管体钢印和原厂材质书,壁厚偏差控制在±12.5%以内,避免买到非标薄管。
- 食品、制药等对洁净度要求高的场景,直接选用食品级304不锈钢管,避免碳钢锈蚀污染蒸汽品质;有氯离子、腐蚀性介质的化工车间,升级为316L不锈钢管,防止管壁被腐蚀穿孔。
- 蒸汽发生器本体和硬管连接的位移补偿段,必须选用304/316L不锈钢编织的蒸汽专用金属软管,压力等级高于系统最高工作压力,完全符合TSG D0001压力管道规范,绝对不能用普通橡胶水管替代,防止高温高压下爆管。
二、管径核算:拒绝“宁大勿小”误区
不少人选型时盲目把管径选得过大,不仅增加采购成本,还会导致管内蒸汽流速过低,大量冷凝水积聚反而引发水击;管径选小了又会出现末端压力不足、带不动生产设备的问题。
- 按照流速精准匹配:饱和蒸汽主管道流速控制在15-25m/s,分支用汽管道流速控制在10-15m/s,根据蒸汽发生器的额定蒸发量反推管径,比如1t/h蒸发量的设备,主管道选DN65就完全满足需求,无需盲目选DN100以上的大管。
- 压降预留要留足:整条管道的总压降必须控制在0.05-0.1MPa以内,蒸汽发生器的出口额定压力,一定要大于工艺端实际需要的压力加上管道总压降,避免末端蒸煮、杀菌设备出现压力不够、温度不达标的问题。
- 合理预留余量:最终选型时比理论计算值放大1号管径即可,抵消长期运行后管壁结垢、局部弯头阀门带来的阻力衰减,同时适配未来1-2年的小幅产能扩张需求。
三、配套部件:细节决定长期运行稳定性
管道的故障80%都出在配套部件上,很多企业只关注管材本身,却在阀门、疏水器、补偿件上省钱,最后反而付出更高的维修成本。
- 阀门选型:主路切断选用耐高温闸阀或截止阀,分支管路的调节点位选用高温密封型截止阀,蒸汽发生器出口配套的安全阀,阀前严禁加装任何额外阀门,保证超压时能正常起跳泄压。
- 疏水系统是核心:在管道低点、末端、立管前后、减压阀前全部设置疏水点,根据工况匹配浮球式或热静力式疏水器,及时排出管内产生的冷凝水,从根源避免水击巨响、管道剧烈抖动等常见问题。
- 热补偿不能省:优先利用管道自然形成的L型、Z型弯做自然热补偿,超过30米的长直管道必须加装波纹补偿器,吸收蒸汽升温后管道产生的热伸长量,防止焊口、法兰被热应力拉裂。
- 保温层按需配置:采用岩棉加硅酸铝的复合保温结构,保温厚度不低于50mm,外层用镀锌铁皮做防护,既能把管道热损控制在5%以内,还能避免车间人员误触烫伤。
四、安装与验收:把隐患消灭在通汽前
再好的管材和配件,安装不规范也等于白做,很多隐蔽问题只有在首次通汽时才会暴露。
- 管道沿蒸汽流向设置0.002-0.003的坡度,低点位置直接对接疏水点,避免局部窝存冷凝水,通汽时直接引发水击。
- 支吊架严格区分固定支架、导向支架、滑动支架,和波纹补偿器联动布置,不能做成刚性硬连接,防止设备运行的振动通过管道传递,加速焊缝开裂。
- 全部安装完成后,先做1.5倍工作压力的水压试验,确认所有焊口、法兰无渗漏后,再用压缩空气吹扫干净管内的焊渣、铁锈等杂质,最后再逐步升温通汽,完成全系统调试。
一套选型规范、安装到位的蒸汽管道,不仅能把蒸汽发生器的热效率充分释放,还能把管道系统的年故障率降到极低,真正实现长期稳定供汽。